 +86-15371769898
 [email protected]
+86-15371769898[email protected]Jeśli spędzasz całe dnie przy prasie fleksograficznej, wiesz już, że wałek rastrowy to cichy członek załogi. Nigdy nie dotyka podłoża, nie niesie ze sobą własnego obrazu, a podczas pracowitej zmiany nikt nie poświęca mu drugiego spojrzenia. Następnie gęstość druku ulega zmianie, zadanie, które zostało wykonane prawidłowo w zeszłym miesiącu, zaczyna się wypełniać lub rozjaśnienia stają się plamiste, a wałek rastrowy staje się pierwszym podejrzanym.
Druk aniloksowy to tak naprawdę dziedzina pomiaru. Rolka zawiera atrament w tysiącach maleńkich wygrawerowanych komórek, a prasa w zależności od geometrii tych komórek dostarcza tę samą objętość atramentu od pierwszego wrażenia do dziesięciotysięcznej. Kiedy komórki są w porządku, wszystko dalej zachowuje się przewidywalnie: siła koloru, nieprzezroczystość, gramatura powłoki, suszenie. Jeśli tak nie jest, żadna regulacja lepkości nie uratuje zadania.
Zajmujemy się produkcją walców od 2001 roku, a walce rastrowe stanowią najtrudniejszy etap naszej pracy ze względu na bezlitosne tolerancje. Poniżej dowiedzieliśmy się, jak powstają te rolki, jak zachowują się w prasie i co naprawdę skraca ich żywotność.
Wałek rastrowy obraca się w kałamarzu lub w zamkniętej komorze, a atrament przepływa do komórek podczas jego obrotu. Następnie listwa zgarniająca wyciera powierzchnię do czysta, tak że atrament pozostaje tylko w wygrawerowanych komórkach pod powierzchnią. Kiedy rolka styka się z płytą drukarską, komórki te uwalniają swoją zawartość na uniesione obszary obrazu w postaci kontrolowanej folii.
W rzeczywistości rolka jest wolumetrycznym urządzeniem pomiarowym ukrytym w cylindrze. Gładki wałek przeniesie cały atrament, który do niego przylega, a ilość ta zmienia się wraz z prędkością, lepkością i temperaturą. Grawerowany wałek przenosi stałą objętość na jednostkę powierzchni, określoną przez głębokość, kształt i liczbę jego komórek.
Następują dwie praktyczne konsekwencje. Geometria ogniwa jest najważniejszą specyfikacją rolki. Wszystko, co zmienia tę geometrię, czy to zużycie, korozja, czy atrament zaschnięty w komórkach, zmienia również wynik wydruku, zwykle na tyle stopniowo, że nikt tego nie zauważa, dopóki nie zrobi tego klient.
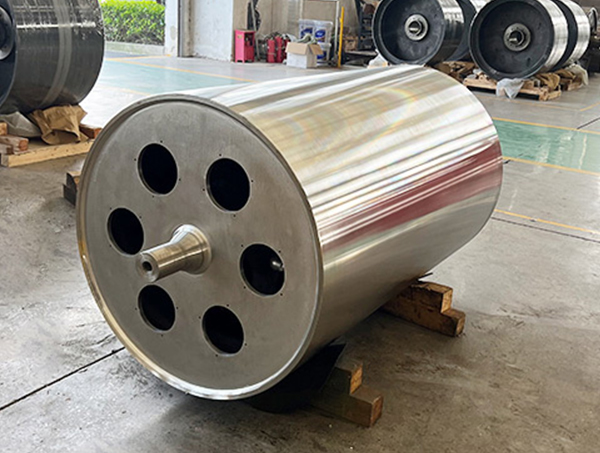
Każdy wałek rastrowy zaczyna się od obrobionego maszynowo cylindra stalowego lub aluminiowego. Wszystko, co następuje, istnieje po to, aby stworzyć i chronić precyzyjny wzór komórek na jego powierzchni.
Aluminium jest szeroko stosowane, ponieważ jest lekkie i dobrze przyjmuje powłokę ceramiczną; stal jest często preferowana tam, gdzie liczy się sztywność, szerokość lub stabilność cieplna. W walcu ceramicznym podstawa jest piaskowana i natryskiwana plazmowo tlenkiem chromu lub podobną warstwą ceramiczną, zwykle o grubości kilkudziesięciu mikronów. Komórki są następnie grawerowane laserowo w tej ceramice, co pozwala uzyskać ostrą, powtarzalną geometrię i powierzchnię odporną zarówno na ścieranie, jak i korozję. W chromowanej rolce komórki są grawerowane mechanicznie, a następujące po nich chromowanie zapewnia twardość i dobre uwalnianie atramentu.
 Aluminiowy ceramiczny wałek rastrowy do precyzyjnego fleksograficznego transferu atramentu Lekki aluminiowy rdzeń z powłoką ceramiczną i komórkami grawerowanymi laserowo zapewnia równomierny transfer atramentu, trwałość i możliwość dostosowania do druku fleksograficznego i pakowania. Zobacz produkt →
Kształt komórki ma takie samo znaczenie jak liczba komórek. Wzór sześciokątny o kącie 60 stopni to podstawa w przypadku większości farb fleksograficznych, ponieważ komórki ściśle się zagnieżdżają, a ściany między nimi pozostają cienkie. W przypadku powłok i cięższych folii powszechny jest wzór rombu o kącie 45 stopni. Wzory trójhelikalne są odpowiednie dla lepkich materiałów, a asymetryczne kształty komórek można wybrać tam, gdzie uwalnianie jest trudne. Kąt, pod jakim wzór styka się z raklem, wpływa również na równomierność wycierania się ostrza po powierzchni.
Twardość powłoki to druga połowa historii. Twardsza, gęstsza powierzchnia dłużej utrzymuje ściany komórkowe w stanie nienaruszonym pod tuszami ściernymi, o czym pisaliśmy zalety rolek powlekanych twardym stopem jeśli chcesz poznać metalurgię stojącą za tym twierdzeniem.
Nie ma uniwersalnego najlepszego wałka rastrowego. Właściwy wybór zależy od atramentu, podłoża, długości nakładu i tego, jak bardzo rolka będzie narażona na użytkowanie.
| Typ rolki | Powierzchnia | Typowa praca | Względna żywotność |
|---|---|---|---|
| Ceramika aluminiowa | Ceramika grawerowana laserowo na aluminium | Etykiety, opakowania elastyczne, powłoki | Długie |
| Stal ceramiczna | Ceramika grawerowana laserowo na stali | Szeroka sieć, duża prędkość, ciepłe procesy | Długie |
| Chromowane | Grawerowany mechanicznie, wykończony chromem | Tektura falista, kraft, powłoka klejąca | Umiarkowane |
| Metal z twardą powłoką | Warstwa twardego stopu lub węglika | Atramenty ścierne, bardzo długie nakłady | Bardzo długi |
Tam, gdzie stosowane są pigmenty białe lub metaliczne, rolka metalowa z powłoką odporną na zużycie jest często tańszą opcją na kilka lat, mimo że z góry kosztuje więcej.
Odporny na zużycie metalowy wałek rastrowy do wymagających zastosowań drukarskich Metalowy wałek rastrowy z zaawansowaną obróbką powierzchni dla atramentów ściernych, rozpuszczalników i styku rakla, zapewniający równomierny transfer atramentu i długą żywotność. Zobacz produkt → Rolki rastrowe pojawiają się niemal wszędzie tam, gdzie należy nałożyć kontrolowaną warstwę cieczy na poruszającą się wstęgę lub arkusz. Do typowych podejrzanych należą:
Nasza własna produkcja skupia się głównie wokół tych obszarów. Możesz zobaczyć, gdzie pasują nasze rolki na drukowanie i publikowanie stronę zawierającą listę typów sprzętu, który dostarczamy.
Dwie liczby mówią większość tego, co musisz wiedzieć o rzucie, a trzecia wyjaśnia, dlaczego dwa rzuty z tymi samymi numerami mogą nadal działać inaczej.
Kiedy klient mówi nam, że w jego firmie brakuje atramentu lub jest zalany, rozmowa zaczyna się od tych trzech liczb.
Wałek rastrowy rzadko ulega nagłej awarii. Powoli traci objętość, a stratę łatwo przeoczyć. Najczęstsze przyczyny to:
Okresowe sprawdzanie objętości komórek za pomocą mikroskopu lub miernika objętości to jedyny niezawodny sposób, aby dowiedzieć się, czy rolka nadal zachowuje się tak samo, jak wtedy, gdy była nowa.
W praktyce większość problemów z aniloksami rozwiązuje się rutynowo, a nie poprzez zakup. Po każdym zadaniu należy dokładnie wyczyścić rolkę, zastosować najdelikatniejszą metodę usuwania atramentu, przechowywać ją w taki sposób, aby nie można było uderzyć jej powierzchnią, i rejestrować odczyty objętości ogniw, aby zobaczyć trend, a nie niespodziankę. Działającą zasadą jest, że gdy rolka straci około piętnaście do dwudziestu procent swojej pierwotnej objętości, a czyszczenie już jej nie przywraca, należy zaplanować wymianę, zamiast szukać gęstości w prasie.
Wymiana to także miejsce, w którym zarabia się na rolce wykonanej na zamówienie. Ponieważ obrabiamy z prętów i nakładamy własne powłoki, możemy pracować na podstawie Twojego rysunku lub zużytej próbki, dopasować materiał bazowy i powłokę do faktycznie używanego atramentu oraz ustawić ekran linii i objętość ogniwa do zadania, a nie do tego, co jest na półce. Każda rolka jest śledzona na każdym etapie produkcji i sprawdzana przed przejściem do następnej, dzięki czemu zachowujemy ostateczne wymiary tam, gdzie powinny znajdować się na rysunku.
Jeśli określasz nową rolkę, przydatne informacje, które możesz nam przesłać, to rodzaj atramentu, podłoże, potrzebny raster liniowy i objętość oraz szczegóły montażu. Na tej podstawie możemy zaproponować konstrukcję i ją wycenić.
Druk aniloksowy nagradza dbałość o najmniejsze detale. Rolka, która jest mierzona, czyszczona i wymieniana na dowód, zachowa swoją gęstość przez lata, a maszyna spędzi znacznie więcej czasu na drukowaniu niż na regulacji.
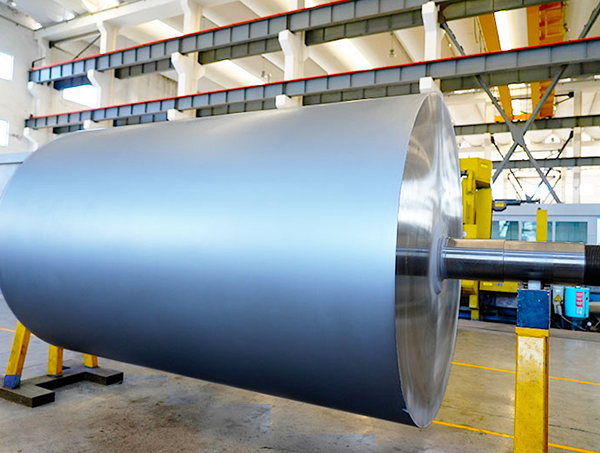
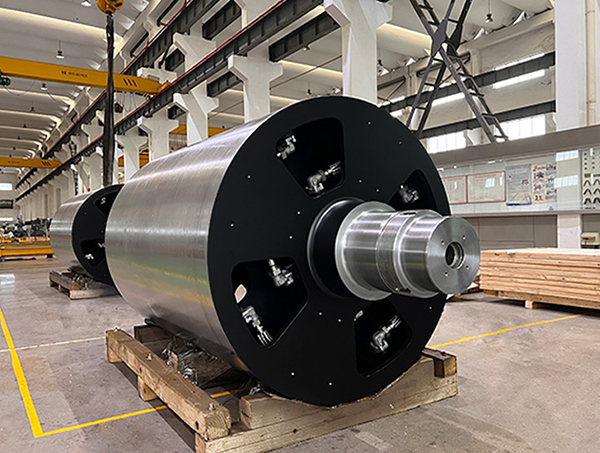
Dedykowane do opracowywania i produkcji różnych kształtów rolek o różnej strukturze rolek.
Telefon: +86-15371769898
E-mail: [email protected]
Dodaj: 9 Lifa Avenue, miasto Chengdong, hrabstwo Haian, miasto Nantong, prowincja Jiangsu, Chiny
Copyright© 2025 Jiangsu Jinhang Machinery Manufacturing Co., Ltd. Wszelkie prawa zastrzeżone.


