 +86-15371769898
 [email protected]
+86-15371769898[email protected]Na linii do wytłaczania folii wałek grzewczy może wyglądać jak prosty stalowy cylinder, ale gdy w strefie brzegowej jest o 8°C chłodniej niż w środku, operator podnosi wartość zadaną, a produkt końcowy staje się zbyt miękki. Ta różnica temperatur nie jest usterką układu sterowania. Jest to usterka mechaniczna polegająca na dostarczaniu ciepła do wnętrza walca. Rolki termiczne działają poprzez przekształcanie źródła ciepła w kontrolowaną temperaturę powierzchni za pośrednictwem ośrodka wewnętrznego, a jakość tej konwersji zależy od przejść, grubości ścianki i tolerancji obróbki.
Trzy popularne źródła ciepła to olej termiczny, para i elektryczne elementy grzejne. W walcu nagrzewanym olejem pompa tłoczy gorący olej przez złącze obrotowe do spiralnego kanału lub pierścieniowej wnęki wewnątrz walca. Gdy olej przemieszcza się wzdłuż kanału, traci ciepło do wewnętrznej ściany, a ściana przewodzi to ciepło na powierzchnię zewnętrzną. Olej powrotny wraca do zewnętrznej stacji grzewczej, gdzie jest ponownie podgrzewany i recyrkulowany. Wałek podgrzewany parą działa na podobnej zasadzie, ale zamiast ciepła jawnego wykorzystuje ciepło utajone. Elektryczny wałek termiczny wykorzystuje grzejniki kasetowe umieszczone w rdzeniu, a temperatura jest kontrolowana przez termoparę umieszczoną blisko powierzchni.
| Metoda ogrzewania | Typowy zasięg | Kluczowa zaleta | Uważaj na |
|---|---|---|---|
| Obieg oleju termicznego | 100-350°C | Równomierna dystrybucja ciepła | Degradacja oleju i osady wewnętrzne |
| Wkład elektryczny | 50-250°C | Szybka reakcja na temperaturę | Paskowanie na gorąco, jeśli elementy są słabo rozmieszczone |
| Parowy | 100-180°C | Wysoka pojemność cieplna | Usuwanie kondensatu i korozja |
Wybór czynnika grzewczego zmienia czas reakcji i profil ryzyka. Mały obieg oleju o dużym natężeniu przepływu może osiągnąć temperaturę 200°C w ciągu około 20 minut, ale wymaga złącza obrotowego, które jest odporne na wycieki i skoki ciśnienia. System parowy może dostarczyć duże ilości ciepła w krótkim czasie, ale wymaga również pułapki na kondensat, aby woda nie zatrzymywała części powierzchni walca. Elektryczne grzejniki kasetowe reagują szybciej i zapewniają indywidualną kontrolę temperatury, ale są trudniejsze do wymiany wewnątrz walca produkcyjnego i są bardziej wrażliwe na lokalne przegrzanie.
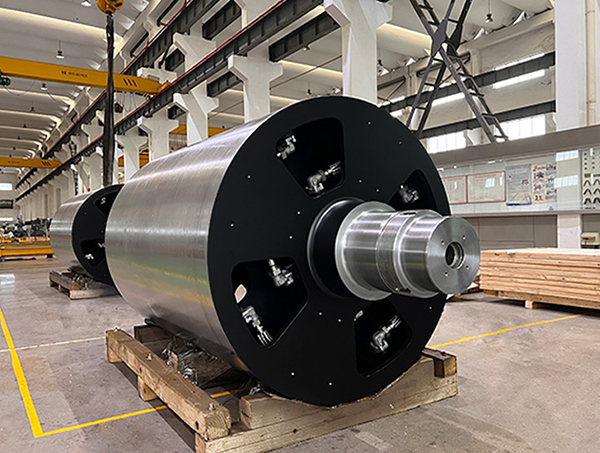
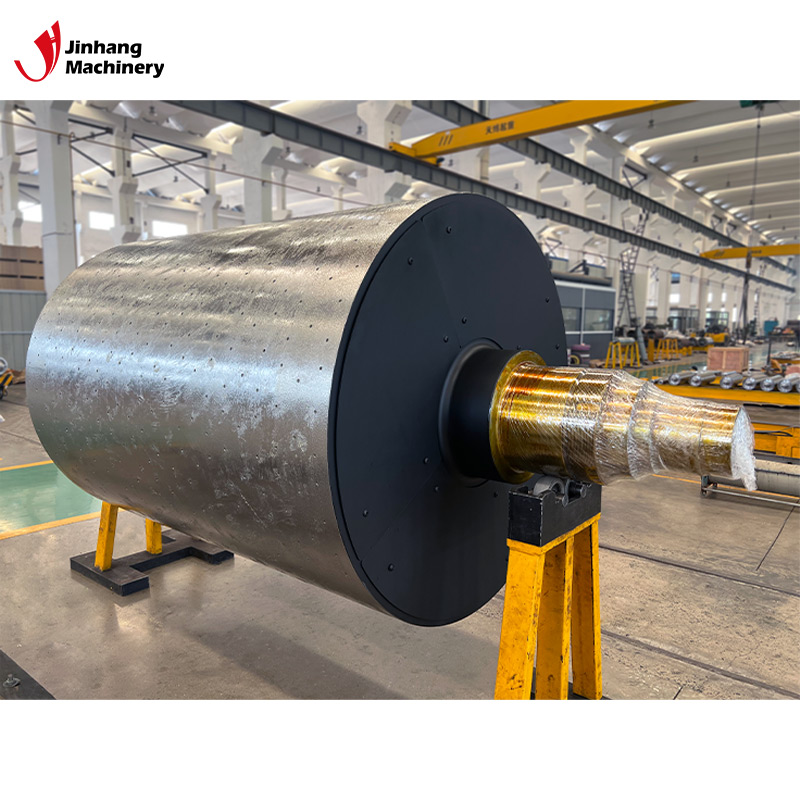 Odporny na korozję wałek podgrzewany olejem zapewniający równomierne przenoszenie ciepła Wałek ten łączy w sobie odporność na korozję z systemem przewodzącym olej, zapewniający równomierną dystrybucję ciepła, co czyni go niezawodnym wyborem, gdy wilgoć lub chemikalia stanowią wyzwanie dla standardowych urządzeń na liniach papierniczych, tekstylnych lub pakujących. Zobacz produkt →
Równomierność temperatury jest prawdziwym testem wałka termicznego. Typową specyfikacją wałka do powlekania lub laminowania jest tolerancja temperatury powierzchni czołowej wynosząca ±3°C. Tolerancję tę można zachować tylko wówczas, gdy kanał wewnętrzny jest obrabiany w jednakowym przekroju na całej powierzchni czołowej. Jeżeli odchylenie otworu od jednego końca do drugiego wynosi 0,2 mm, zmienia się prędkość oleju i zmienia się lokalny współczynnik przenikania ciepła. Rezultatem jest ciepłe miejsce w pobliżu jednego dziennika i chłodniejsze miejsce w pobliżu przeciwległego dziennika.
Grubość ścianki również przyczynia się do jednorodności. Grubsza ścianka wygładza skoki temperatury ze źródła ciepła, ale jednocześnie zwiększa energię potrzebną do doprowadzenia wałka do odpowiedniej temperatury. Cieńsza ścianka reaguje szybciej, ale jest bardziej wrażliwa na przepływ gorącego oleju. W wielu przypadkach lustrzany wałek grzewczy jest wybierany właśnie dlatego, że równoważy szybką reakcję ze stabilnością powierzchni. Ta sama równowaga dotyczy wykończenia powierzchni: chromowana lub wykończona na lustro powierzchnia zapewnia stałą charakterystykę uwalniania w przypadku folii i produktów powlekanych.
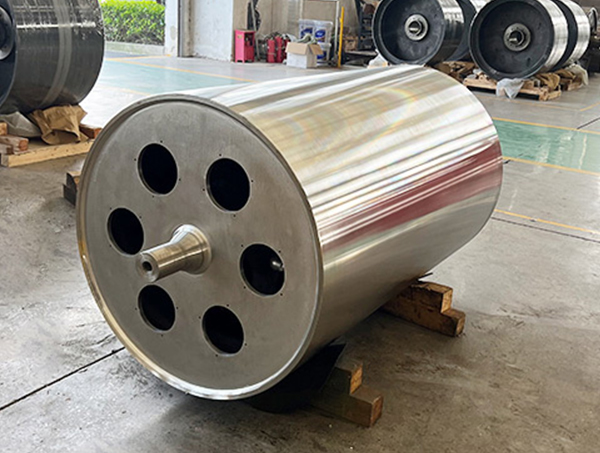
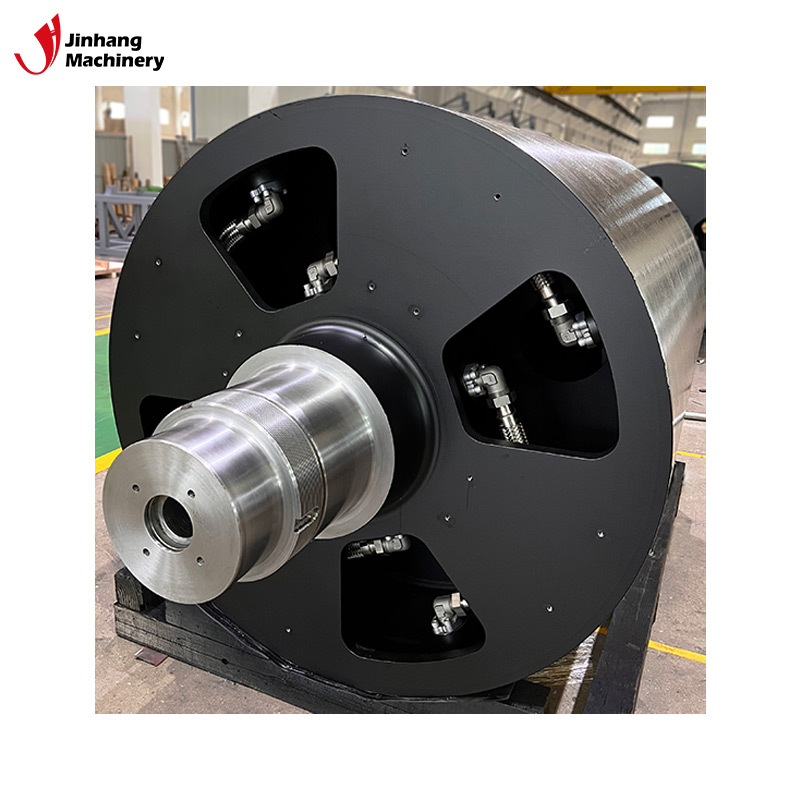 Wałek grzejny z lustrzanym wykończeniem i wysoką przewodnością cieplną Lustrzana powierzchnia i doskonała przewodność cieplna zapewniają szybką reakcję i równomierne nagrzewanie, co pasuje do procesów laminowania lub powlekania folii, które wymagają zarówno precyzyjnej kontroli temperatury, jak i gładkiego wykończenia. Zobacz produkt →
W rzeczywistej pracy rolki termiczne ulegają awariom w sposób, który nie jest oczywisty przy uruchomieniu. Pierwszą kwestią jest rozszerzalność cieplna. Gdy wałek ze stali węglowej nagrzeje się od 25°C do 250°C, wał wydłuży się o kilka milimetrów. Jeżeli obudowa łożyska i uszczelnienia końcowe nie zostały zaprojektowane z myślą o takim wzroście, na rolce może wytworzyć się siła osiowa, która powoduje zużycie łożyska w ciągu kilku tygodni. Drugim problemem jest blokada wewnętrzna. W układzie olejowym zdegradowany olej tworzy lakier na ściankach kanałów. Lakier ten pełni funkcję izolatora, dlatego wałek potrzebuje wyższej temperatury oleju, aby osiągnąć tę samą temperaturę powierzchni, co wówczas przyspiesza degradację.
Trzecia awaria dotyczy walca ogrzewanego parą ze skorodowanym kanałem wewnętrznym. Kondensat i tlen z czasem tworzą wżery, a powstały wyciek może zanieczyścić powlekany produkt. W zastosowaniach spożywczych lub medycznych stanowi to poważne ryzyko jakościowe. Wałek grzejny ze stali nierdzewnej o klasie odporności na wysokie temperatury zmniejsza to ryzyko poprzez zastosowanie materiałów tolerujących utlenianie i ekspozycję na wysoką temperaturę.
Równowaga dynamiczna to kolejny często pomijany czynnik. W temperaturze 300°C nawet niewielkie odchylenia w grubości wewnętrznej ścianki kanału mogą spowodować powstanie masy niecentralnej. Kiedy wałek obraca się z prędkością 1000 obr./min, ta nierównowaga masy wstrząsa całą linią wstęgi. Wałek obrobiony maszynowo i wyważony po obróbce cieplnej będzie miał znacznie niższe wibracje niż wałek złożony z części bez końcowej kontroli wyważenia.
Proces selekcji należy rozpocząć od mierzalnych warunków, a nie od ogólnego katalogu. Zadaj trzy pytania: Jaka jest wymagana temperatura procesu? Jaki czas nagrzewania może tolerować linia? Jaki materiał styka się z powierzchnią? Na podstawie tych odpowiedzi producent może wybrać pomiędzy polerowaną powierzchnią stalową, powierzchnią lustrzaną, powierzchnią chromowaną lub gatunkiem stali nierdzewnej odpornym na korozję. Kiedy wstęga jest powlekana z dużą prędkością, często najlepiej sprawdza się lustrzany wałek grzewczy, ponieważ zapewnia gładkie uwalnianie i czystą, równą glazurę.
W przypadku procesów obejmujących powłoki silnie kwaśne lub zasadowe preferowany jest wałek grzewczy ze stali nierdzewnej o gatunku odpornym na wysokie temperatury. W przypadku procesów związanych z żywnością wałek musi umożliwiać dokładne czyszczenie i kontrolę. Dla szybkie linie drukujące , wykończenie powierzchni i koncentryczność są ważniejsze niż bezwzględna temperatura znamionowa. We wszystkich przypadkach dostawca powinien być w stanie zapewnić badanie profilu termicznego lub udokumentowany pomiar temperatury powierzchni za pomocą porównywalnego walca.
Te cztery ograniczenia określają, czy wałek podstawowy może działać, czy też potrzebny jest projekt niestandardowy. W wielu przypadkach najlepszym sposobem uniknięcia kosztownego błędu jest przedstawienie producentowi rolek rzeczywistych warunków linii i poproszenie o wyliczony raport wydajności przed złożeniem zamówienia.
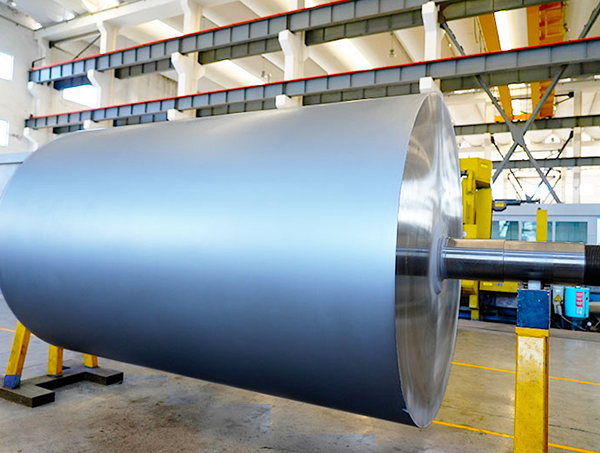
Wałek grzejny ze stali nierdzewnej do pracy w wysokich temperaturach Zbudowany ze stali nierdzewnej wałek ten utrzymuje wytrzymałość i jest odporny na korozję w podwyższonych temperaturach, oferując trwałą opcję do suszenia lub kalandrowania, gdzie liczy się ciepło i czystość. Zobacz produkt → Niestandardowy wałek termiczny zaczyna się od rysunku lub specyfikacji sprzętu. Zespół inżynierów oblicza wymagany dopływ ciepła, geometrię kanału wewnętrznego i grubość ścianki. Korpus walca toczy się na ciężkiej tokarce, wierci się lub drąży kanały wewnętrzne i szlifuje powierzchnię do wymaganej chropowatości. W dobrze wyposażonym warsztacie walec przechodzi następnie wyważanie dynamiczne i próby ciśnieniowe, zanim przejdzie do etapu kontroli końcowej.
Na przykład wałek grzejny o średnicy 200 mm stosowany w laminatorze opakowań wymaga otworu na źródło ciepła, gładkiej powierzchni zewnętrznej o chropowatości Ra 0,2 mikrometra i klasie wyważenia dynamicznego G2,5. W przypadku pominięcia którejkolwiek z tych specyfikacji konsument postrzega wynik jako pomarszczoną wstęgę, nierówny klej lub przedwczesną awarię łożyska. Dlatego najlepszą odpowiedzią na pytanie „jak działają termorolki” nie jest opis czynnika grzewczego. Jest to połączenie fizyki wymiany ciepła i dyscypliny produkcyjnej.
Te same zasady dotyczą wszystkich typów rolek, które wymagają ścisłej kontroli temperatury. Niezależnie od tego, czy jest to lustrzany wałek grzewczy, odporny na korozję, przewodzący olej wałek grzewczy, czy też wałek grzewczy ze stali nierdzewnej, geometrię wewnętrzną i wykończenie zewnętrzne należy zaprojektować wspólnie. Zmiana jednego parametru bez zmiany pozostałych powoduje powstanie nowego gorącego punktu lub zablokowanie ścieżki przepływu.
Nawet w przypadku dobrze zaprojektowanego wałka nawyki konserwacyjne decydują o tym, jak długo profil temperatury pozostanie stabilny. Najważniejszym zadaniem jest monitorowanie czynnika grzewczego. W przypadku układów olejowych należy regularnie sprawdzać lepkość i liczbę kwasową. Wysoka liczba kwasowa wskazuje, że olej utlenia się, a powstały osad zmniejszy przenikanie ciepła. W przypadku systemów parowych należy sprawdzić przewód powrotny kondensatu i odwadniacze. Uszkodzony odwadniacz umożliwia cofanie się kondensatu do walca, a dolna część staje się zimna.
Powierzchnia rolek również wymaga kontroli. Szorstka, porysowana powierzchnia lustra powoduje tarcie, które ciągnie materiał i zwiększa lokalną temperaturę. Reformowanie lub ponowne szlifowanie powierzchni może przywrócić właściwości antyadhezyjne. W przypadku linii dużych prędkości kontrole te można zaplanować z zaplanowanym przestojem, zamiast czekać na awarię.
Praktyczny wniosek jest prosty: wałek termiczny to precyzyjny wymiennik ciepła ukryty w cylindrze. Jego wydajność jest określona przez geometrię kanału wewnętrznego, grubość ścianki, wykończenie powierzchni i równowagę dynamiczną. Jeśli dostawca walców może wykazać kontrolę nad tymi zmiennymi, walec zapewni równą temperaturę powierzchni wymaganą przez proces. Dla operatorów linii i nabywców pytanie nie dotyczy tylko rodzaju użytego oleju lub grzejnika, ale także tego, w jaki sposób zbudowany jest wokół nich korpus walca. Omów swój obecny zespół rolek z nasz zespół inżynierów w celu sprawdzenia tolerancji przed wymianą jednostki.
Dedykowane do opracowywania i produkcji różnych kształtów rolek o różnej strukturze rolek.
Telefon: +86-15371769898
E-mail: [email protected]
Dodaj: 9 Lifa Avenue, miasto Chengdong, hrabstwo Haian, miasto Nantong, prowincja Jiangsu, Chiny
Copyright© 2025 Jiangsu Jinhang Machinery Manufacturing Co., Ltd. Wszelkie prawa zastrzeżone.


