 +86-15371769898
 [email protected]
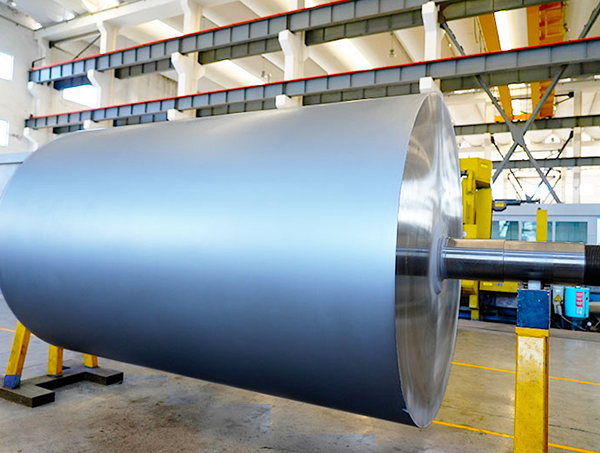
+86-15371769898[email protected]Zapytaj dowolnego operatora prasy, jaki pojedynczy element decyduje o tym, czy praca wygląda na wyraźną czy wyblakłą, a większość wskaże wałek rastrowy. Jest to precyzyjny wałek dozujący, zwykle z rdzeniem stalowym lub aluminiowym owiniętym przemysłową ceramiką i wygrawerowanym dziesiątkami tysięcy maleńkich komórek. Komórki te pobierają farbę, rakla zeskrobuje powierzchnię do czysta, a pozostała farba w kontrolowanej, powtarzalnej objętości przenoszona jest na płytę drukującą.
Zajmujemy się produkcją i regeneracją rolek od 2001 roku i niemal co tydzień pojawia się ta sama rozmowa: prasa jest w porządku, płyta jest w porządku, tusz jest w porządku, ale druk w niektórych miejscach jest ciężki, a w innych nierówny. W dziewięciu przypadkach na dziesięć odpowiedzią jest wałek rastrowy przeznaczony do innego zadania lub taki, którego ogniwa uległy cichemu zużyciu lub zatkaniu. W tym przewodniku omówiono, co tak naprawdę ma znaczenie przy zakupie, użytkowaniu i konserwacji takiego urządzenia.
W druku fleksograficznym farba nie jest po prostu wylewana na płytę. Wałek rastrowy pobiera warstwę atramentu do wygrawerowanych komórek, a rakla wyciera wszystko ponad otworami komórek. Pozostaje stała objętość zależna od rozmiaru, głębokości i kształtu tych komórek. Objętość ta jest następnie uwalniana do płyty pod ciśnieniem, a płyta przenosi ją na podłoże.
Słowo klucz jest powtarzalne. Prawidłowo wykonany wałek rastrowy zapewnia tę samą grubość folii od pierwszego do ostatniego wrażenia zmiany biegów, co umożliwia uzyskanie spójnego koloru w dłuższej perspektywie. Zmień wałek, a zmienisz warstwę farby, gęstość koloru i często zachowanie całego zadania podczas schnięcia.
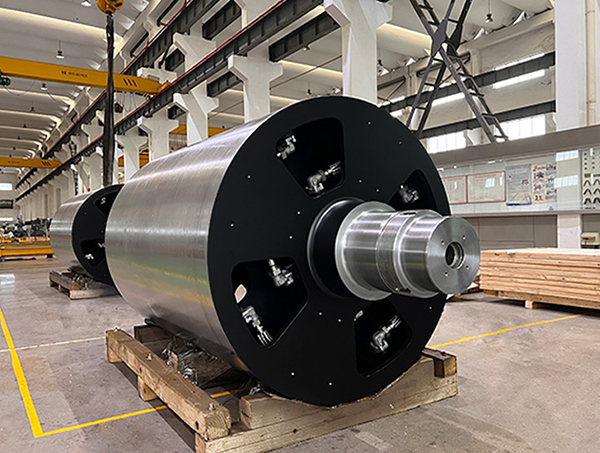
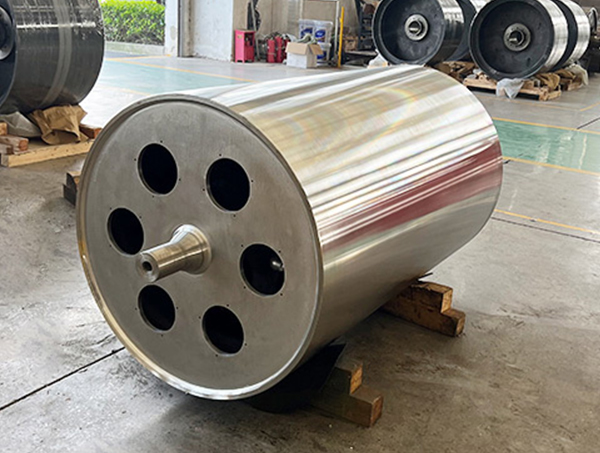
Większość wałków rastrowych zaczyna życie jako stalowy lub aluminiowy cylinder z obrobionymi maszynowo czopami, wyważony i wyprostowany tak, aby działał prawidłowo przy prędkości prasy. Prostota i równowaga dynamiczna mają większe znaczenie, niż wielu kupujących się spodziewa, ponieważ rdzeń, który przekracza tolerancję, będzie powodować nierównomierne zużycie ostrza i powstawanie pasm na długo przed zniszczeniem powłoki.
Rdzeń is grit-blasted and then plasma-sprayed with a ceramic layer, typically based on chromium oxide. That coating is ground and polished to a fine, uniform finish. Its job is to give the engraved cells hard, wear-resistant walls that survive years of contact with doctor blades and abrasive inks.
Na koniec komórki są cięte na ceramikę. Ich liczba, głębokość, kąt i kształt otworu określają, ile atramentu przenosi wałek i jak łatwo go uwalnia. W tym momencie wałek rastrowy przestaje być cylindrem, a staje się przyrządem dozującym.
Dwie liczby wykonują większość pracy w arkuszu specyfikacji. Pierwsza to liczba komórek, czyli ekran linii, wyrażony w komórkach na cal lub centymetr. Drugi to objętość transferu, zwykle podawana jako BCM lub miliard mikronów sześciennych na cal kwadratowy. Większa liczba komórek zazwyczaj oznacza większą szczegółowość i mniejszą objętość; niższe liczby oznaczają cięższe położenie.
Geometria komórki ma równie duże znaczenie. Najpopularniejszy jest wzór sześciokątny o kącie 60 stopni, ponieważ ciasno upakuje komórki i równomiernie uwalnia atrament. Kanały trzydziestostopniowe, wydłużone komórki i wzory trójhelikalne istnieją do określonych zadań, w których należy dostosować kierunek przepływu lub charakterystykę uwalniania.
| Liczba komórek (komórki/cal) | Typowa objętość (BCM) | Wspólne zastosowanie |
|---|---|---|
| 200-250 | 8,0-12,0 | Ciężki podkład, biele, lakiery |
| 300-400 | 5,5-8,0 | Solidne, odważne linie |
| 500-600 | 3,5-5,0 | Półtony, kolor procesowy |
| 700-900 | 1,8-3,2 | Drobne półtony, ekran o wysokiej linii |
| 1000-1200 | 0,9-1,6 | Bardzo drobne detale, specjalna powłoka |
Większość rynku pokrywają dwie rodziny, których nie można stosować zamiennie.
Aluminiowy rdzeń utrzymuje ciężar na niskim poziomie, co ułatwia obsługę i wymianę w prasach szerokozwojowych oraz zmniejsza obciążenie obudów łożysk. Dzięki odpowiednio nałożonej warstwie ceramicznej i komórkom grawerowanym laserowo rolki te dobrze radzą sobie z atramentami wodnymi, rozpuszczalnikowymi i UV. Stanowią domyślny wybór w przypadku większości elastycznych opakowań i etykiet.
 Aluminiowo-ceramiczne wałki rastrowe do druku fleksograficznego Lekki aluminiowy rdzeń i ceramiczne, grawerowane laserowo ogniwa nadają się do szerokowstęgowych atramentów fleksograficznych, wodnych, solwentowych i UV, ale wymagają starannego czyszczenia, aby zachować objętość. Zobacz produkt →
Tam, gdzie wałki aluminiowo-ceramiczne wymagają pielęgnacji, należy zachować dyscyplinę czyszczenia. Powłoka jest twarda, ale agresywne szczotkowanie lub cykle mycia w kwasie skracają jej żywotność, a gdy ściany komórek zaczną się zaokrąglać, objętość ustawiona na karcie specyfikacji nie będzie już objętością uzyskiwaną w prasie.
Metalowe wałki rastrowe są grawerowane mechanicznie i wykańczane twardą warstwą wierzchnią. Przenoszą nawet większe objętości, tolerują bardziej ścierne atramenty i powłoki i często są praktyczną opcją w przypadku stacji powlekania, lakierni i starszych pras, gdzie wałek ceramiczny byłby przesadny lub fizycznie niekompatybilny. W niektórych przypadkach są one również łatwiejsze do naprawy, ponieważ powierzchnię można poddać ponownej obróbce, a nie wymianie.
Odporne na zużycie metalowe wałki rastrowe do drukowania opakowań i etykiet Grawerowane mechanicznie metalowe wałki rastrowe obsługują większe objętości i ścierne atramenty, dzięki czemu są praktyczne w stacjach powlekania, lakierniach i starszych prasach. Zobacz produkt → Grawerowanie laserowe zapewnia spójną geometrię komórek i głębokość na całej powierzchni walca, co sprawia, że jest to standardowa metoda dla ceramicznych wałków rastrowych. Ponieważ żadne narzędzie tnące nie styka się z powierzchnią, pozwala to również na bardzo dużą liczbę komórek i drobne, równomierne otwory, od których zależy praca sita o wysokiej linii. Natomiast w grawerowaniu mechanicznym wykorzystuje się narzędzie radełkowane lub grawerowane wciskane w powierzchnię. Dobrze nadaje się do grubszych sit i większych objętości oraz dobrze sprawdza się w zastosowaniach, w których nie oczekuje się zmiany wzoru komórek.
Niezależnie od wybranej trasy ważne jest, aby przed opuszczeniem walca z warsztatu weryfikowana była zmierzona objętość, a nie wartość nominalna na rysunku.
Grubość warstwy farby to punkt wyjścia, ale o całej reszcie decyduje aplikacja. Prasy do etykiet wąskowstęgowych, w których zastosowano atramenty UV, zachowują się zupełnie inaczej niż maszyny szerokowstęgowe drukowanie i publikowanie linie obsługujące farby na bazie wody z dużą prędkością i obie różnią się od stacji powlekania na a opakowanie linię nakładającą lakier ochronny.
Praktyczne pytania do rozstrzygnięcia przed złożeniem zamówienia:
Odpowiedz na te pięć pytań, a liczba i objętość komórek zwykle zawęża się do niewielkiego zakresu rozsądnych opcji.
Większość usterek wałków rastrowych, które obserwujemy, nie jest wcale awarią powłoki; są to zaschnięty atrament pozostawiony w komórkach. Gdy atrament polimeryzuje wewnątrz ścianek komórek, objętość transferu spada, a wydruk staje się niejednolity w sposób, którego nie da się naprawić żadną regulacją prasy.
Wałek rastrowy nie ulega nagłej awarii. To degraduje. Prosta procedura audytu, polegająca na sprawdzaniu gęstości wydruków w ustalonych odstępach czasu ze znanymi wzorcami, powie znacznie więcej niż inspekcja wizualna. Gdy gęstość spada, pomiar objętości potwierdzi, czy ogniwa nie uległy zużyciu, zatkaniu lub uszkodzeniu przez rakl.
Jeśli wałek po prostu stracił objętość, zazwyczaj ekonomicznym rozwiązaniem jest renowacja. Jeśli ceramika ulegnie odpryskom, poszycie podniesie się lub sam rdzeń przekroczy granicę tolerancji, lepszą inwestycją będzie wymiana. Zwykle i tak zalecamy trzymanie jednego zapasowego wałka na prasę, ponieważ dwugodzinny przestój kosztuje więcej niż zapasowy cylinder leżący na stojaku.
Jeśli prześlesz nam swój rysunek, wykonamy go według niego. Jeśli na stole warsztatowym masz tylko wałek do pobierania próbek i problem z drukiem do rozwiązania, to też zadziała. Aby otrzymać dokładną wycenę, zwykle potrzebujemy:
Wałek rastrowy jest tak dobry, jak tolerancje, dla których został zbudowany. Nasz warsztat zajmuje powierzchnię 13 000 metrów kwadratowych i zatrudnia ponad 60 osób pracujących na tokarkach, importowanych włoskich szlifierkach uniwersalnych POMINI, sprzęcie do wytaczania i frezowania, wyważarkach dynamicznych i automatycznych liniach do piaskowania. Każdy wałek jest śledzony i sprawdzany na każdym etapie procesu, a po jego przejściu przechodzi do następnej operacji, dzięki czemu możemy zachować precyzję wymaganą w pracy z przesiewaczami wysokoliniowymi.
Posiadamy certyfikat ISO 9001 i zapewniamy bezpłatną naprawę lub wymianę w okresie gwarancyjnym w przypadku wszelkich problemów z jakością, które powstają w warunkach mechanicznych określonych na rysunku. Jeśli wymieniasz zużyty wałek rastrowy, modernizujesz stację powlekania lub opracowujesz nową prasę, chętnie przyjrzymy się Twoim specyfikacjom i szczerze powiemy, co będzie działać.
Wałek rastrowy stanowi małą część prasy i dużą część wyniku. Upewnij się, że liczba komórek, objętość i powłoka są prawidłowe, utrzymuj je w czystości i rzetelnie je sprawdzaj, a kolor będzie spójny przez lata. Zrozum źle, a każda inna zmiana, którą dokonasz, będzie obejściem. Jeśli nie masz pewności, która specyfikacja pasuje do Twojego zadania, prześlij nam szczegóły, a my sprawdzimy to razem z Tobą.


Dedykowane do opracowywania i produkcji różnych kształtów rolek o różnej strukturze rolek.
Telefon: +86-15371769898
E-mail: [email protected]
Dodaj: 9 Lifa Avenue, miasto Chengdong, hrabstwo Haian, miasto Nantong, prowincja Jiangsu, Chiny
Copyright© 2025 Jiangsu Jinhang Machinery Manufacturing Co., Ltd. Wszelkie prawa zastrzeżone.


