 +86-15371769898
 [email protected]
+86-15371769898[email protected]Podczas rutynowej kontroli linii inżynier zajmujący się konserwacją zauważa słabe pomarańczowo-brązowe smugi na chromowanym wałku. Pytanie jest proste: czy chromowanie rdzewieje? Krótka odpowiedź jest taka, że sam chrom nie rdzewieje, ponieważ tworzy gęstą, samonaprawiającą się warstwę tlenku. Praktyczną odpowiedzią jest jednak to, że chromowana część może rdzewieć i rdzewieje, gdy powłoka jest zbyt cienka, uszkodzona lub narażona na warunki, do których nie została zaprojektowana.
W środowiskach produkcyjnych, gdzie rolki pracują w wilgotnych, ciepłych, a czasami obciążonych chemikaliami liniach, to rozróżnienie ma znaczenie. Zrozumienie, dlaczego rdza pojawia się pod warstwą chromu, odróżnia wałek, który służy latami, od tego, który psuje się po jednym sezonie.
Chromowanie nakłada się poprzez galwanizację warstwy chromu na przygotowaną metalową podstawę, zwykle stal węglową, stal nierdzewną lub aluminium. Sama warstwa nie tworzy rdzy, ponieważ chrom w ciągu kilku chwil reaguje z tlenem z powietrza, tworząc niewidoczną warstwę tlenku chromu. Powłoka ta jest gęsta, stabilna i prawie nie przepuszcza wody ani tlenu, dlatego nieuszkodzona powierzchnia chromowana pozostaje jasna przez długi czas.
Warto także poprawnie używać słowa „rdza”. Prawdziwa rdza to uwodniony tlenek żelaza, który tworzy się tylko podczas korozji żelaza lub stali. Chrom tworzy tlenki chromu, które pozostają ściśle związane z powierzchnią i wyglądają na czyste. Kiedy widzisz czerwonobrązowe smugi na chromowanym wałku, w rzeczywistości patrzysz na stalowe podłoże korodujące przez dziurę, pęknięcie lub pory w warstwie chromu.
Rdza na chromowanej powierzchni ma kilka wspólnych przyczyn, a większość z nich sprowadza się do jednego faktu: chrom chroni poprzez separację, a nie zużycie. W momencie przerwania separacji stal podstawowa zachowuje się jak zwykła stal niezabezpieczona.
Różnicę między chromem dekoracyjnym a twardym najłatwiej zrozumieć poprzez bezpośrednie porównanie.
| Własność | Dekoracyjne chromowanie | Twarde chromowanie |
|---|---|---|
| Typowa grubość | 0,05 do 0,5 mikrona | 5 do 200 mikronów |
| Podstawowy cel | Wygląd | Odporność na zużycie i ochrona przed korozją |
| Porowatość | Z natury mikroporowaty | Niska porowatość, szczególnie po szlifowaniu końcowym |
| Zachowanie korozyjne | Wilgoć dociera do stali, pojawiają się plamy rdzy | Silna ochrona; rdza zaczyna się od pęknięć i uszkodzonych krawędzi |
| Typowe zastosowania | Elementy wykończeniowe i konsumenckie | Przemysłowe rolki, wały i cylindry hydrauliczne |
Praktyczna zasada jest jasna: warstwa chromu na walcu przemysłowym musi być gruba, zwarta i wolna od wad na grubości. To właśnie sprawia, że „chromowana” etykieta wykończeniowa staje się rzeczywistą barierą antykorozyjną.
Wniosek pierwszy: jeśli kupujesz chromowane rolki, nie pytaj po prostu, czy chromowana część rdzewieje. Zamiast tego zapytaj, co się stanie, gdy wałek zostanie zarysowany, zamoczony lub wystawiony na działanie środków chemicznych. Odpowiedź decyduje o rodzaju podłoża, grubości poszycia i planie konserwacji.
Podłoże to pierwsza decyzja. Do pracy w suchych pomieszczeniach korpus ze stali węglowej z twardym chromem to dobrze sprawdzona kombinacja, która pozostaje popularnym wyborem w całej branży. Na liniach, na których występuje kondensat, zmywanie lub agresywne dodatki, samo podłoże musi być odporne na korozję. A Wałek chromowany ze stali nierdzewnej odporny na zarysowania dodaje drugą linię obrony: nawet jeśli warstwa chromu zostanie całkowicie zarysowana, odsłonięta powierzchnia nadal jest stalą nierdzewną, więc zadrapanie nie staje się kanałem dla rdzy.
 Niestandardowa, odporna na zarysowania fabryka chromowanych wałków ze stali nierdzewnej, producenci - Jiangsu Jinhang Machinery Manufacturing Co., Ltd. to chińscy producenci i fabryka odpornych na zarysowania chromowanych rolek ze stali nierdzewnej, Kiedy... Zobacz produkt →
Aplikacja również wyznacza standardy. Stosowane w nich chromowane rolki linie drukarskie i wydawnicze muszą przetrwać wilgoć, atramenty i okresowe mycie kwasami, zachowując gładkie wykończenie. W takim środowisku specyfikację korozyjną należy ustalić już pierwszego dnia, a nie po pojawieniu się pierwszego wżeru.
Kolejną kontrolą jest dokumentacja grubości poszycia i szlifowanie popowłokowe. Zawsze pytaj, czy wałek był szlifowany po pokryciu i poproś o zarejestrowaną grubość chromu. Szlifowanie zamyka mikropory przy powierzchni i sprawia, że powłoka jest wymiernie bardziej odporna na wilgoć. W przypadku standardowych warunków świadczenia usług, a chromowany wałek przy udokumentowanej grubości warstwy i odpowiednim wykończeniu będzie odporny na rdzę znacznie dłużej niż powłoka czysto dekoracyjna.
Producenci niestandardowych chromowanych rolek lustrzanych, fabryka Jako chińscy producenci i fabryka chromowanych rolek lustrzanych, Jiangsu Jinhang Machinery Manufacturing Co., Ltd. niestandardowa stal nierdzewna ... Zobacz produkt → Na koniec rozważ temperaturę i chemię. Warstwa chromu, która dobrze sprawdza się na czystej linii wykończeniowej, może wyglądać na białą i skorodowaną po roku przebywania w środowisku bogatym w parę. Jeśli atmosfera wokół rolki pozostaje wilgotna przez dłuższy czas, należy celowo zwiększyć grubość powłoki i zaplanować częstsze kontrole. Najtańszy wałek rzadko wytrzymuje najdłużej; koszt przestoju z łatwością przewyższa różnicę w cenie pomiędzy wałkiem odpowiednio platerowanym a wałkiem z cienkim wykończeniem dekoracyjnym.
Nawet dobrze nałożona warstwa twardego chromu zyskuje dzięki prostej procedurze ochrony. Po zatrzymaniu linii wytrzyj powierzchnie rolek do sucha, utrzymuj rolkę wolną od kurzu i włókien i nigdy nie pozostawiaj kondensatu na powierzchni przez noc. Używaj wyłącznie neutralnych lub lekko zasadowych środków czyszczących; produkty bogate w chlorki i silnie kwaśne atakują warstwę pasywną i skracają żywotność powłoki. Na czas przechowywania owinąć zapasowe rolki papierem antykorozyjnym w fazie gazowej lub nałożyć lekką warstwę oleju.
Inspekcja pozwala na wczesne wykrycie problemów. Sprawdzaj wzrokowo powierzchnię za każdym razem, gdy linia jest opuszczona, i zwróć szczególną uwagę na krawędzie walców, rowki wpustowe i gniazda łożysk, gdzie powłoka chromowa jest najbardziej narażona. Jeśli pojawią się plamy rdzy, należy je natychmiast usunąć. Drobny papier ścierny lub folia aluminiowa zwilżona wodą usunie powierzchniową rdzę, nie niszcząc przy tym warstwy chromu. Często wystarczy kilka dni opóźnienia, aby rdza wkradła się pod poszycie i uniosła je; kiedy to nastąpi, walec zwykle wymaga rozebrania, ponownego szlifowania i ponownego powlekania, co kosztuje znacznie więcej niż wczesna interwencja.
Wykończenie powierzchni również wpływa na korozję. Gładka, zamknięta chromowana powierzchnia sprawia, że kondensat ma mniej miejsc do przywierania i przyspiesza suszenie po czyszczeniu. Na odcinkach precyzyjnych a chromowany wałek lustrzany jest często wybierany z tego powodu: jego wypolerowana, gęsta powierzchnia szybko odpływa, łatwo się czyści i pozostawia wilgoć w znacznie krótszym czasie do uruchomienia ogniwa korozyjnego.
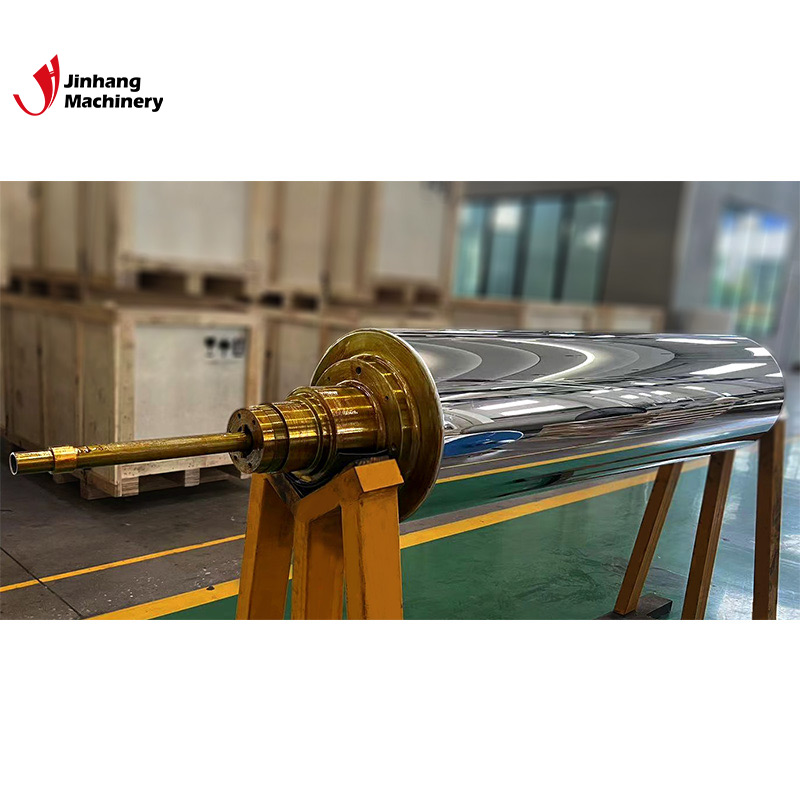 Niestandardowa fabryka chromowanych rolek lustrzanych o doskonałej trwałości, producenci - Jiangs Jiangsu Jinhang Machinery Manufacturing Co., Ltd. to Chiny Doskonała trwałość producentów i fabryka chromowanych rolek lustrzanych, doskonała ... Zobacz produkt →
Chromowana powłoka nie rdzewieje, ale stal pod nią może. To, czy kiedykolwiek zobaczysz rdzę, zależy od pięciu czynników: grubości chromu, materiału podłoża, wykończenia powierzchni, środowiska pracy i dyscypliny konserwacji.
Dla kupującego praktyczne tłumaczenie jest proste. Określ podłoże dla najgorszego, jakiego oczekujesz stanu, a nie normalnego. Zażądaj udokumentowanej grubości poszycia i szlifowania po pokryciu. Należy pamiętać, że wałek przeznaczony do hali drukarskiej nie nadaje się automatycznie do linii pakowania mokrego parą.
Jeśli definiujesz wałek dla wymagającej linii produkcyjnej, skontaktuj się z naszym zespołem inżynierów mając pod ręką warunki pracy; pomagamy klientom dopasować podłoże, grubość chromu i wykończenie do środowiska, w którym wałek będzie faktycznie żył.
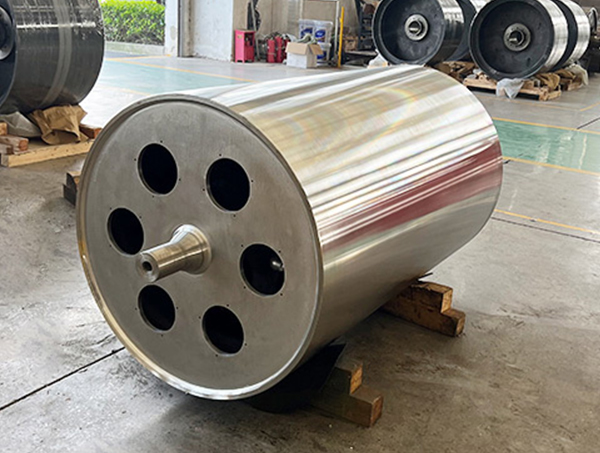
Dedykowane do opracowywania i produkcji różnych kształtów rolek o różnej strukturze rolek.
Telefon: +86-15371769898
E-mail: [email protected]
Dodaj: 9 Lifa Avenue, miasto Chengdong, hrabstwo Haian, miasto Nantong, prowincja Jiangsu, Chiny
Copyright© 2025 Jiangsu Jinhang Machinery Manufacturing Co., Ltd. Wszelkie prawa zastrzeżone.


