 +86-15371769898
 [email protected]
+86-15371769898[email protected]An wałek rastrowy to precyzyjnie zaprojektowane urządzenie dozujące pokryte tysiącami mikroskopijnych komórek, które pobierają kontrolowaną objętość atramentu i równomiernie przekazują ją na płytę drukarską w druku fleksograficznym. Każda komórka działa jak mały zbiornik o stałej objętości, w którym mierzona jest całkowita pojemność atramentu miliard mikronów sześciennych na cal kwadratowy (BCM) , zazwyczaj od 1,2 do 12 BCM w zależności od aplikacji drukującej. Liczba komórek rolki lub ekran linii - zwykle pomiędzy 200 i 1200 linii na cal (LPI) — określa dokładność dozowania atramentu, bezpośrednio wpływając na rozdzielczość druku, gęstość kolorów i ogólną jakość druku. Ponieważ dokładnie kontroluje ilość atramentu docierającego do podłoża, wałek rastrowy pełni funkcję pojedynczego elementu o największym wpływie na określenie konsystencji druku fleksograficznego i dlatego często nazywany jest „serce druku fleksograficznego”.
Aby zrozumieć, dlaczego wałek rastrowy jest tak ważny, warto poznać jego pozycję w szerszym procesie druku fleksograficznego.
W typowej prasie fleksograficznej wałek rastrowy obraca się w komorze atramentowej lub misce atramentowej, wypełniając komórki powierzchniowe płynnym atramentem. Następnie listwa zgarniająca zdrapuje nadmiar atramentu z płaskiej powierzchni wałka, pozostawiając atrament jedynie w wygrawerowanych komórkach. Następnie wałek przenosi tę precyzyjnie odmierzoną warstwę farby na podniesioną powierzchnię fleksograficznej płyty drukarskiej, która z kolei nakłada ją na podłoże – czy to folię, papier, tekturę falistą czy inny materiał.
Ponieważ listwa zgarniająca usuwa cały atrament poza komórki, objętość przenoszona na płytę jest prawie całkowicie określana przez geometrię komórek, a nie prędkość prasy lub lepkość atramentu. To właśnie sprawia, że dozowanie aniloksu jest tak powtarzalne – w przeciwieństwie do innych systemów dostarczania atramentu, ten sam wałek będzie transferował niemal identyczną ilość atramentu w kolejnych cyklach pod warunkiem, że ogniwa pozostają czyste i nieuszkodzone.
Trzy powiązane ze sobą specyfikacje definiują wydajność wałka rastrowego: raster liniowy, objętość komory i kąt komory. Odpowiednie dopasowanie ich do konkretnego zastosowania ma kluczowe znaczenie dla uzyskania dokładnych i spójnych wydruków.
Siatka liniowa odnosi się do liczby komórek na cal liniowy powierzchni rolki. Wyższe sita liniowe wytwarzają drobniejsze, liczniejsze komórki, odpowiednie do szczegółowego drukowania procesowego, podczas gdy w niższych sitach liniowych wykorzystywane są większe komórki, dostosowane do pokrycia jednolitymi kolorami. Rolka z 800-1200 LPI jest typowy dla precyzyjnej pracy z kolorami procesowymi, podczas gdy 200-400 LPI rolki są powszechnie stosowane w przypadku dużego pokrycia opakowań z tektury falistej stałym atramentem.
Objętość komórki określa rzeczywistą ilość atramentu, jaką przechowuje i dostarcza każda komórka. Ogólną zasadą jest to, że raster liniowy i objętość komórek są ze sobą odwrotnie powiązane — cieńsze komórki mieszczą pojedynczo mniej atramentu, podczas gdy grubsze komórki mieszczą więcej. Niezbędny jest wybór odpowiedniego BCM dla danego rodzaju atramentu i podłoża; zbyt mała objętość powoduje wyblakłe kolory, natomiast zbyt duża może powodować wzmocnienie punktu rastrowego i zniekształcenie obrazu.
Komórki są zazwyczaj wygrawerowane w miejscu a Kąt 60 stopni względem osi wałka, konfiguracja wybrana w celu optymalizacji uwalniania atramentu i zminimalizowania wzorów interferencyjnych (mora) podczas nadruku z wieloma separacjami kolorów. W niektórych zastosowaniach specjalistycznych stosuje się alternatywne kąty, aby sprostać konkretnym wyzwaniom związanym z jakością druku.
Materiał powierzchni wałków aniloxowych znacznie ewoluował, a nowoczesna produkcja zdominowana jest przez jedną technologię zamiast drugiej, nie bez powodu.
| Charakterystyczne | Grawerowany chromowo | Powłoka ceramiczna (grawerowana laserowo) |
|---|---|---|
| Maksymalny ekran liniowy | Do około 400-500 LPI | Do 1200 LPI |
| Twardość powierzchni | Umiarkowane | Bardzo wysoka, doskonała odporność na zużycie |
| Żywotność usługi | Krótszy, bardziej podatny na zużycie | Znacznie dłuższe, często lata użytkowania |
| Precyzja komórek | Dolne, mechaniczne limity grawerowania | Wyższe grawerowanie laserowe umożliwia precyzyjną kontrolę |
| Typowe zastosowanie dzisiaj | W dużej mierze przestarzały/starszy sprzęt | Standard branżowy dla nowoczesnych pras fleksograficznych |
Walce z powłoką ceramiczną, grawerowane przy użyciu technologii laserowej, stały się dominującym standardem, ponieważ ich twardość powierzchniowa – zwykle oceniana na 9 w skali Mohsa , zbliżony do diamentu — zapewnia znacznie większą odporność na ścieranie przez rakle i atramenty ścierne w porównaniu do chromu.
Centralna rola wałka rastrowego staje się jasna, gdy weźmie się pod uwagę, ile problemów z jakością druku na dalszych etapach ma bezpośredni związek z nim.
Ponieważ objętość atramentu dostarczanego na płytę jest prawie całkowicie ustalana na podstawie geometrii komórek, wałek rastrowy skutecznie określa gęstość i nasycenie kolorów druku, zanim atrament dotrze do podłoża. Dostosowanie prędkości prasy lub receptury atramentu może jedynie precyzyjnie dostroić wyniki w granicach określonych przez ocenę BCM wałka.
Drobne szczegóły i odwzorowanie kolorów procesowych zależą od liczby komórek odpowiadających rozdzielczości elementów obrazu na płycie drukarskiej. Niedopasowanie — na przykład użycie grubego wałka rastrowego do drobnych prac rastrowych — powoduje słabe tworzenie się punktów i utratę szczegółów obrazu niezależnie od jakości płyty lub atramentu.
Ponieważ objętość komórki jest stałą właściwością fizyczną, dobrze utrzymany wałek rastrowy zapewnia równomierny transfer farby w seriach produkcyjnych dziesiątki tysięcy metrów , co jest niezbędne do utrzymania zgodności kolorów w przypadku zamówień na duże opakowania lub etykiety.
Nawet dobrze dobrany wałek rastrowy może dawać słabe rezultaty drukowania, jeśli nie jest odpowiednio konserwowany. Wczesne rozpoznanie tych problemów pozwala uniknąć kosztownych defektów druku.
Biorąc pod uwagę precyzję wymaganą w geometrii ogniw, właściwa konserwacja ma kluczowe znaczenie dla ochrony inwestycji w jakość druku w miarę upływu czasu.
Codzienne czyszczenie po każdej serii produkcyjnej przy użyciu odpowiednich rozpuszczalników zapobiega wysychaniu i twardnieniu atramentu w komórkach. W przypadku większych osadów ultradźwiękowe systemy czyszczące mogą przywrócić objętość komórek bez uszkadzania powierzchni ceramicznej, co jest metodą coraz bardziej standardową w operacjach drukowania wysokonakładowego.
Drukarnie zazwyczaj weryfikują działanie aniloksu za pomocą mikroskopii wideo lub profilometrii laserowej w celu pomiaru rzeczywistej objętości ogniwa w porównaniu z oryginalnymi specyfikacjami, ponieważ utrata objętości o 10% lub więcej może zauważalnie wpłynąć na konsystencję koloru i zazwyczaj sygnalizuje potrzebę czyszczenia lub regeneracji.
Wałek rastrowy zyskał reputację serca druku fleksograficznego, ponieważ jest pojedynczym elementem najbardziej bezpośrednio odpowiedzialnym za kontrolowanie ilości atramentu, rozdzielczości druku i spójności kolorów w całej serii produkcyjnej. Wybór odpowiedniego rastra liniowego, objętości ogniw i materiału powierzchni dla danego zastosowania – w połączeniu ze zdyscyplinowanymi procedurami czyszczenia i kontroli – często decyduje o różnicy między przewidywalnymi wydrukami wysokiej jakości a trwałymi, trudnymi do zdiagnozowania defektami druku. W przypadku operacji drukowania mających na celu ocenę modernizacji sprzętu lub rozwiązywanie problemów z jakością, wałek rastrowy jest prawie zawsze pierwszym miejscem, na które należy zwrócić uwagę.
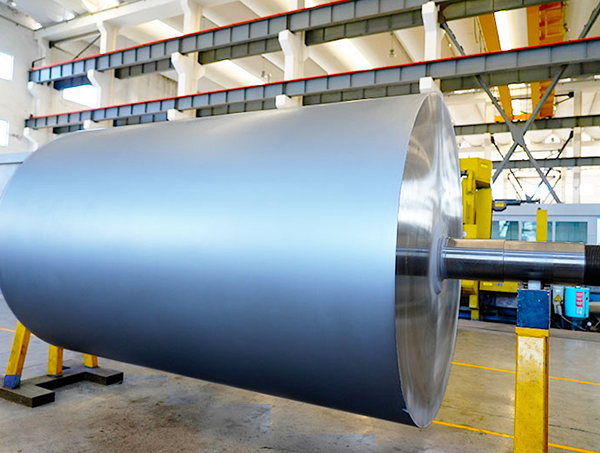
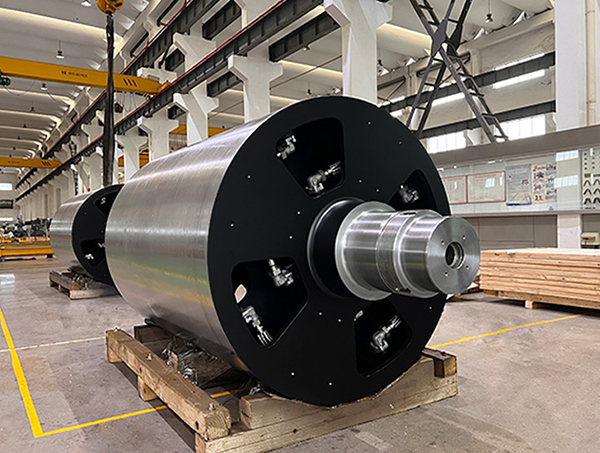
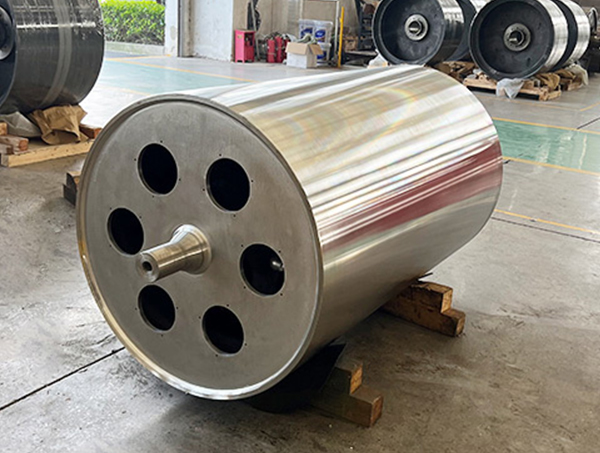
Dedykowane do opracowywania i produkcji różnych kształtów rolek o różnej strukturze rolek.
Telefon: +86-15371769898
E-mail: [email protected]
Dodaj: 9 Lifa Avenue, miasto Chengdong, hrabstwo Haian, miasto Nantong, prowincja Jiangsu, Chiny
Copyright© 2025 Jiangsu Jinhang Machinery Manufacturing Co., Ltd. Wszelkie prawa zastrzeżone.


